


উচ্চ-ক্ষমতার প্লাস্টিক এক্সট্রুশন এবং নির্ভুল ইনজেকশন ছাঁচনির্মাণ ক্রিয়াকলাপে, স্ক্রু এবং ব্যারেল সমাবেশ উত্পাদন প্রক্রিয়ার হৃদয়কে উপস্থাপন করে। সময়ের সাথে সাথে, যান্ত্রিক ঘর্ষণ, রাসায়নিক ক্ষয় এবং তাপীয় চাপ অনিবার্যভাবে সৃষ্টি করেএক্সট্রুডার স্ক্রু পরিধান. যখন স্ক্রু ফ্লাইট এবং অভ্যন্তরীণ ব্যারেল প্রাচীরের মধ্যে ক্রিটিক্যাল ক্লিয়ারেন্স তার প্রকৌশল সহনশীলতাকে ছাড়িয়ে যায়, তখন উৎপাদন দক্ষতা কমে যায়, দ্রবীভূত গুণমান হ্রাস পায় এবং প্রক্রিয়া নিয়ন্ত্রণ ক্রমশ অনিশ্চিত হয়ে পড়ে।
ঐতিহ্যগতভাবে, এই অবক্ষয় পরিমাপের জন্য একটি সম্পূর্ণ সিস্টেম শাটডাউন প্রয়োজন: উত্পাদন বন্ধ করা, অঞ্চলগুলিকে শীতল করা, সিস্টেমটি পরিষ্কার করা এবং ম্যানুয়াল মাইক্রোমিটার পরিমাপের জন্য শারীরিকভাবে বিশাল স্ক্রু বের করা। এই অনুপ্রবেশকারী প্রক্রিয়াটি সহজেই 12 থেকে 24 ঘন্টার শ্রম গ্রহণ করতে পারে, যার ফলে হাজার হাজার ডলারের থ্রুপুট নষ্ট হয়।
উচ্চ-আউটপুট B2B উৎপাদন প্ল্যান্টের জন্য, অনির্ধারিত রক্ষণাবেক্ষণ উইন্ডোগুলিকে ছোট করা গুরুত্বপূর্ণ৷ এই ব্যাপক প্রযুক্তিগত গাইড ঠিক রূপরেখাস্ক্রু অপসারণ না করে কীভাবে স্ক্রু পরিধান পরীক্ষা করবেন, আপনার প্রতিযোগিতামূলক প্রান্ত বজায় রাখতে উন্নত থার্মোডাইনামিক ডেটা, তরল গতিবিদ্যা এবং মাইক্রো-আক্রমণকারী ভিজ্যুয়াল প্রযুক্তি ব্যবহার করে।
1. এক্সট্রুডার স্ক্রু পরিধানের অ্যানাটমি: কেন এটি ঘটে
ডায়াগনস্টিক প্রোটোকল প্রয়োগ করার আগে, স্ক্রু এবং ব্যারেল রক্ষণাবেক্ষণের ট্রাইবোলজিক্যাল এবং ফ্লুইড ডাইনামিকস বোঝা অপরিহার্য।
একটি স্ট্যান্ডার্ড একক-স্ক্রু এক্সট্রুডারে, রেডিয়াল ক্লিয়ারেন্স ( ).
 থেকে
 স্ক্রু ব্যাস (
 ) উদাহরণস্বরূপ, ক
 স্ক্রু শুধুমাত্র একটি নামমাত্র রেডিয়াল ক্লিয়ারেন্স বৈশিষ্ট্য হতে পারে
 থেকে
 প্রতি পাশ
দ্য ফিজিক্স অফ ব্যাকফ্লো (লিকেজ ফ্লো)
স্ক্রুটি ঘোরার সাথে সাথে, এটি ডাইয়ের মধ্য দিয়ে পলিমার গলে যাওয়াকে পাম্প করার জন্য অক্ষীয় মাথার চাপ তৈরি করে। পরিধানের কারণে যখন রেডিয়াল ফ্লাইট ক্লিয়ারেন্স বৃদ্ধি পায়, তখন চাপযুক্ত গলে যাওয়ার একটি অংশ ফ্লাইট ল্যান্ডের উপর দিয়ে পিছনের দিকে চলে যায়।
শাস্ত্রীয় পলিমার প্রক্রিয়াকরণ মেকানিক্স অনুসারে, ভলিউমেট্রিক ফুটো প্রবাহ ( ) স্ক্রু ফ্লাইট জুড়ে রেডিয়াল ক্লিয়ারেন্সের জন্য অত্যন্ত সংবেদনশীল (
 ) এবং গাণিতিকভাবে এইভাবে উপস্থাপন করা যেতে পারে:

 = স্ক্রু ব্যাস
 = রেডিয়াল ফ্লাইট ক্লিয়ারেন্স
 = ফ্লাইট জুড়ে চাপের পার্থক্য
 = স্ক্রু হেলিক্স কোণ
 = পলিমারের গতিশীল গলিত সান্দ্রতা
 = অক্ষীয় ফ্লাইট প্রস্থ
 = ফ্লাইট ল্যান্ডের অক্ষীয় দৈর্ঘ্য
কারণ ফুটো প্রবাহ ( ) এর সমানুপাতিকরেডিয়াল ক্লিয়ারেন্সের ঘনক্ষেত্র (
 ), এমনকি পরিধানের একটি সামান্য বৃদ্ধি পশ্চাদগামী ফুটো একটি সূচক বৃদ্ধির দিকে পরিচালিত করে। এই ব্যাকফ্লো বেগ প্রোফাইলকে ব্যাহত করে, বাসস্থানের সময় বন্টন (RTD) পরিবর্তন করে এবং সামগ্রিক আউটপুট স্থিতিশীলতা হ্রাস করে।
2. এক্সট্রুডার অপারেশনে স্ক্রু পরিধানের গুরুতর লক্ষণ
দৈনিক উৎপাদনে, অপেক্ষা করুন-এবং-পন্থাগুলি ব্যয়বহুল দেখুন৷ আপনি যদি নিম্নলিখিত যে কোনো একটি পর্যবেক্ষণএক্সট্রুডারে স্ক্রু পরিধানের লক্ষণকর্মক্ষমতা, আপনার প্রক্রিয়াকরণ সিস্টেম সম্ভবত ইতিমধ্যে উল্লেখযোগ্য অবনতির সম্মুখীন হচ্ছে:
কমানো নির্দিষ্ট আউটপুট:একই ভর প্রবাহের হার বজায় রাখার জন্য যদি আপনাকে ধীরে ধীরে স্ক্রু ঘূর্ণন গতি (RPM) বাড়াতে হয় ( ) অভিন্ন তাপমাত্রা প্রোফাইলের অধীনে, মিটারিং জোনে স্ক্রুর ভলিউমেট্রিক পাম্পিং দক্ষতা কমে গেছে।
অস্থির গলিত চাপ প্রোফাইল:মাথার চাপের ওঠানামা (উত্থান) ছাড়িয়ে যাওয়া জীর্ণ ফ্লাইটে ব্যাকফ্লো এবং চাপ ফুটো হওয়ার প্রাথমিক সূচক।
চরম শিয়ার-প্ররোচিত তাপ (গলিত তাপমাত্রা বৃদ্ধি):জীর্ণ ক্লিয়ারেন্সগুলি পলিমার গলতে বাধ্য করে বারবার, গুরুতর স্থানীয় শিয়ারের মধ্য দিয়ে যখন এটি ফ্লাইট ল্যান্ডের মধ্য দিয়ে পিছলে যায়। এই অত্যধিক শিয়ার রেট যান্ত্রিক শক্তিকে তাপ শক্তিতে রূপান্তরিত করে, যার ফলে গলিত তাপমাত্রা আপনার থার্মোকল সেটপয়েন্টের বাইরে অনেক বেশি বেড়ে যায়।
অনিয়ন্ত্রিত ব্যারেল তাপমাত্রা অঞ্চল:যখন মিটারিং বা কম্প্রেশন জোনে হিটিং ব্যান্ডগুলি ক্রমাগত নিষ্ক্রিয় থাকে ( পাওয়ার আউটপুট) যখন কুলিং ফ্যান চলে
 শুল্ক চক্র, এটি নির্দেশ করে যে অভ্যন্তরীণ শিয়ার তাপ উত্পাদন প্রক্রিয়া তাপীয় প্রয়োজনীয়তা অতিক্রম করছে-রেডিয়াল ক্লিয়ারেন্স পরিধানের একটি ক্লাসিক লক্ষণ।
ইনজেকশন ছাঁচনির্মাণে বর্ধিত পুনরুদ্ধার (প্লাস্টিকাইজিং) সময়:ইনজেকশন ছাঁচনির্মাণ অ্যাপ্লিকেশনের জন্য, ইনজেকশন মোল্ডিং স্ক্রু পরিধান দীর্ঘস্থায়ী পুনরুদ্ধার চক্র, ইনজেকশন কুশনের বৈচিত্র্য, এবং একটি স্ক্রু যা তার চাপ{0}} ধরে রাখার অবস্থান বজায় রাখতে ব্যর্থ হয়, হোল্ডিং পর্যায়ে ধীরে ধীরে সামনের দিকে প্রবাহিত হয়।

3. স্ক্রু অপসারণ না করে কীভাবে স্ক্রু পরিধান পরীক্ষা করবেন: 4টি শিল্প-প্রমাণিত পদ্ধতি
আপনার এক্সট্রুশন লাইনের শারীরিক অবস্থার নির্ভুলভাবে নির্ণয় করতে ব্যয়বহুল টিয়ারডাউন না করে, প্রসেস ইঞ্জিনিয়াররা চারটি প্রধান ভবিষ্যদ্বাণীমূলক এবং মাইক্রো-আক্রমণাত্মক ডায়গনিস্টিক পদ্ধতির উপর নির্ভর করে।
পদ্ধতি 1: গতিশীল গলিত চাপ এবং ভলিউমেট্রিক দক্ষতা পরীক্ষা
এই কৌশলটি অভ্যন্তরীণ পরিধান অনুমান করার জন্য একটি অত্যন্ত নির্ভরযোগ্য বিশ্লেষণী পদ্ধতি। এটি স্ক্রু এবং ব্যারেল নতুন ইনস্টল করার সময় রেকর্ড করা বেসলাইন মেট্রিক্সের সাথে বর্তমান প্রক্রিয়া আউটপুট বৈশিষ্ট্যের তুলনা করে।
ধাপে-দ্বারা-পদক্ষেপ পদ্ধতি:
সিস্টেম স্থিতিশীল করুন:একটি নির্দিষ্ট তাপমাত্রার প্রোফাইলে একটি আদর্শ, উচ্চ-সান্দ্রতা ক্রমাঙ্কন পলিমার (যেমন, একটি কম-গলিত-প্রবাহ ভগ্নাংশীয় পলিপ্রোপিলিন বা পলিথিন) চালান৷
স্থির ফিড এবং গতি স্থাপন করুন:নির্দিষ্ট পরীক্ষার ব্যবধানের একটি সিরিজে স্ক্রু গতি সেট করুন (যেমন, ,
 , এবং
 ) গ্র্যাভিমেট্রিক বা ভলিউমেট্রিক ফিডার রেট স্থির রাখা বা ফ্লাড-ফেড কনফিগারেশনে চালানো নিশ্চিত করুন।
রেকর্ড চাপ এবং আউটপুট:ব্রেকার প্লেটের অবিলম্বে গলিত চাপ পরিমাপ করুন ( ) এবং নির্দিষ্ট থ্রুপুট গণনা করুন (
 ), হিসাবে সংজ্ঞায়িত:

বিচ্যুতি মূল্যায়ন করুন:মূল OEM কর্মক্ষমতা বক্ররেখা সঙ্গে এই মেট্রিক্স তুলনা. নির্দিষ্ট থ্রুপুট ছাড়িয়ে যাওয়ায় একটি ড্রপ স্থির-রাষ্ট্রীয় মাথার চাপে উল্লেখযোগ্য হ্রাসের সাথে মিলিত হলে তা উল্লেখযোগ্য পরিধানকে নির্দেশ করে, বিশেষ করে মিটারিং এবং মিক্সিং জোনে।
ইনজেকশন ছাঁচনির্মাণ যন্ত্রপাতি জন্য, স্ক্রু পুনরুদ্ধারের সময় নিরীক্ষণ. যদি স্ক্রুটি প্রত্যাহার করার জন্য প্রয়োজনীয় সময় ডোজ সীমার চেয়ে বেশি বৃদ্ধি পায় অভিন্ন ব্যাকপ্রেশার এবং RPM সেটিংসের অধীনে, চেক ভালভের উপর ব্যাকফ্লো (নন-রিটার্ন ভালভ) বা স্ক্রু ফ্লাইট ঘটছে।

পদ্ধতি 2: স্ট্যাটিক মেল্ট প্রেসার ক্ষয় এবং ব্যাকফ্লো রেট মূল্যায়ন
এই চাপ-ধারণ পরীক্ষা পরিমাপ করে যে ফ্লাইট ক্লিয়ারেন্সগুলি শূন্য-ঘূর্ণন অবস্থার অধীনে চাপযুক্ত গলে কতটা কার্যকরভাবে সিল করতে পারে৷ উপাদান পরিবর্তন বা পরিকল্পিত অস্থায়ী স্টপেজের সময় এটি কার্যকর করা অত্যন্ত বাস্তব।
ধাপে-দ্বারা-পদক্ষেপ পদ্ধতি:
রেফারেন্স রেজিন দিয়ে পরিষ্কার করুন:একটি তাপগতভাবে স্থিতিশীল, উচ্চ-সান্দ্রতা পরিস্কার যৌগ বা রেফারেন্স রজন দিয়ে ব্যারেলটি পূরণ করুন।
স্রাব সিল করুন:একটি ব্লাইন্ড ফ্ল্যাঞ্জ ইনস্টল করুন অথবা গলিত স্রাবের পথকে সম্পূর্ণরূপে অবরুদ্ধ করতে স্ক্রীন-চেঞ্জার স্লাইড প্লেটটি বন্ধ করুন। ইনজেকশন ছাঁচনির্মাণ মেশিনে, একটি কঠিন শুদ্ধ ব্লক বা ছাঁচের গেটের বিপরীতে অগ্রভাগের নীচের অংশটি বের করুন।
স্ট্যাটিক চাপ প্রয়োগ করুন:আনুমানিক লক্ষ্য চাপ তৈরি করতে খুব ধীরে ধীরে স্ক্রু ঘোরান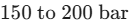 ব্যারেল ডগায়, তারপর অবিলম্বে স্ক্রু ঘূর্ণন বন্ধ করুন।
মনিটর চাপ ক্ষয়:5 মিনিটের ব্যবধানে প্রাথমিক গলিত চাপ ট্রান্সডুসারের মাধ্যমে চাপের ড্রপ রেকর্ড করুন।
স্বাস্থ্যকর সিস্টেম প্রোফাইল:ব্যারেলের বিপরীতে স্ক্রু ফ্লাইটের আঁটসাঁট সীলমোহরের কারণে গলিত চাপটি ধীরে ধীরে এবং উপসর্গহীনভাবে ক্ষয় হওয়া উচিত, এটির প্রাথমিক চাপের একটি উল্লেখযোগ্য শতাংশ বজায় রাখে।
ডিগ্রেডেড সিস্টেম প্রোফাইল:একটি জীর্ণ সিস্টেমে, পলিমার গলিত প্রসারিত রেডিয়াল ফাঁক দিয়ে সহজেই পিছনের দিকে পিছলে যায়। এর ফলে চাপে দ্রুত, কাছাকাছি-উল্লম্ব ড্রপ হয় (প্রায়শই হারায় 60 সেকেন্ডের নিচে চাপ)।

পদ্ধতি 3: থার্মোডাইনামিক হিট ব্যালেন্স এবং মোটর টর্ক বিশ্লেষণ
এই ডায়াগনস্টিক পদ্ধতিটি আধুনিক পিএলসি কন্ট্রোলারের ডেটা লগিং সিস্টেমগুলিকে বৈদ্যুতিক এবং তাপীয় প্রবণতা বিশ্লেষণ করতে ব্যবহার করে, যেখানে পরিধান কেন্দ্রীভূত হয় তা সঠিক অঞ্চলটি চিহ্নিত করে।
ধাপে-দ্বারা-পদক্ষেপ পদ্ধতি:
লগ মোটর টর্ক এবং অ্যাম্পেরেজ:এক্সট্রুডার ড্রাইভ মোটর দ্বারা টানা বর্তমান লোড বিশ্লেষণ করুন। যখন রেডিয়াল ক্লিয়ারেন্স প্রসারিত হয়, তখন ফ্লাইট ল্যান্ডে পলিমার গলে যাওয়া ফিল্মের বেধ বৃদ্ধি পায়, যা স্ক্রু দ্বারা সম্মুখীন হওয়া সান্দ্র প্রতিরোধকে উল্লেখযোগ্যভাবে কমিয়ে দেয়।
যদি একটি নির্দিষ্ট আউটপুটে মোটর টর্ক হয় থেকে
 আপনার ঐতিহাসিক বেসলাইন ডেটার চেয়ে কম, অতিরিক্ত উপাদান ফুটো হওয়ার কারণে স্ক্রুটি আন্ডারলোড করা হয়েছে।
থার্মাল এনার্জি ব্যালেন্স ম্যাপ করুন:সমস্ত ব্যারেল অঞ্চল জুড়ে তাপ-নিয়ন্ত্রণ লুপ ডিউটি চক্র পর্যবেক্ষণ করুন৷
ফিড জোন পরিধান:সলিড-পরিবহন বিভাগে জীর্ণ ফ্লাইটগুলি অক্ষীয় চাপ তৈরি করে, যার ফলে দুর্বল প্রি-হিটিং হয়৷ আপনি উচ্চ হিটিং-ব্যান্ড ডিউটি চক্র পর্যবেক্ষণ করবেন ( ) জোন 1 এবং 2 এ।
মিটারিং জোন পরিধান:কুলিং ফ্যানগুলি ক্রমাগত চলার সময় যদি চূড়ান্ত অঞ্চলের তাপমাত্রা ধারাবাহিকভাবে সেটপয়েন্টকে অতিক্রম করে, তবে তীব্র পশ্চাদপ্রবাহের কারণে যান্ত্রিক শক্তি অতিরিক্ত স্থানীয় শিয়ার তাপে রূপান্তরিত হচ্ছে। এটি সরাসরি মিটারিং সেকশন পরিধানের দিকে নির্দেশ করে।

পদ্ধতি 4: উচ্চ-তাপমাত্রা ইন্ডাস্ট্রিয়াল এন্ডোস্কোপি (মাইক্রো-ইনভেসিভ ভিজ্যুয়াল পরিদর্শন)
যখন সম্পূর্ণ স্ক্রু সমাবেশ নিষ্কাশন না করে শারীরিক যাচাইকরণের প্রয়োজন হয়, উচ্চ-তাপমাত্রা ব্যবহার করে, ইন্ডাস্ট্রিয়াল ভিডিও এন্ডোস্কোপ রক্ষণাবেক্ষণ দলের সদস্যদের স্ক্রুটির গুরুত্বপূর্ণ উচ্চ-বিভাগগুলিকে দৃশ্যত পরিদর্শন করতে দেয়৷

ধাপে-দ্বারা-পদক্ষেপ পদ্ধতি:
অ্যাক্সেস পোর্ট সনাক্ত করুন:আপনার মেশিনে অন্তর্নির্মিত-প্রক্রিয়া অ্যাক্সেস খোলা শনাক্ত করুন। সর্বাধিক সাধারণ অ্যাক্সেস পয়েন্ট অন্তর্ভুক্ত:
এক্সট্রুডার ভেন্ট পোর্ট বা ভ্যাকুয়াম গম্বুজ(সাধারণত ডিকম্প্রেশন বা ডিগ্যাসিং জোনে অবস্থিত)।
ব্যারেল ডিসচার্জ শেষ(একটি নির্ধারিত স্ক্রিন পরিবর্তনের সময় ডাই অ্যাসেম্বলি বা স্ক্রিন চেঞ্জার সরিয়ে দিয়ে অ্যাক্সেসযোগ্য)।
ইনজেকশন অগ্রভাগ টিপ(ক্যারেজ বন্ধ করে এবং উত্তপ্ত করার সময় অগ্রভাগের মাথাটি সরিয়ে ইনজেকশন মোল্ডিং মেশিনে অ্যাক্সেসযোগ্য)।
এন্ডোস্কোপ প্রস্তুত করুন:নিশ্চিত করুন যে আপনার ইন্ডাস্ট্রিয়াল এন্ডোস্কোপ একটি উচ্চ-রেজোলিউশন, আর্টিকুলেটিং টিপ, অনমনীয় থার্মাল শিল্ডিং এবং একটি উচ্চ-আলোর উৎস দিয়ে সজ্জিত। কমপক্ষে তাপমাত্রা সহ্য করার জন্য প্রোবটি অবশ্যই রেট করা উচিত থেকে
 সংক্ষিপ্ত সন্নিবেশের জন্য।
সন্নিবেশ এবং নথি:সাবধানে খোলা বন্দরে প্রোব ফিড. স্ক্রু ফ্লাইটের শীর্ষে ক্যামেরা ফোকাস করুন।
চিত্র বিশ্লেষণ করুন:
স্বাস্থ্যকর স্ক্রু:অক্ষত পৃষ্ঠের আবরণ বা নাইট্রাইডেড স্তর সহ তীক্ষ্ণ, ভাল{0}}পরিচিত ফ্লাইট কোণগুলি সন্ধান করুন৷
জীর্ণ স্ক্রু:গোলাকার ফ্লাইট প্রান্ত, ফ্লাইটের পুশ সাইড বরাবর মাইক্রো-পিটিং, স্থানীয় ধাতব স্প্যালিং, এবং ভিতরের ব্যারেল প্রাচীরের গভীর স্কোরিং চিহ্নগুলির জন্য পরিদর্শন করুন।
4. সমস্যা সমাধানের তুলনা: ডায়গনিস্টিক পদ্ধতি
সর্বোত্তম ডায়গনিস্টিক রুট নির্বাচন করতে রক্ষণাবেক্ষণ দলকে সহায়তা করার জন্য, নীচের টেবিলটি স্ক্রু পরিধান পরীক্ষা করার জন্য চারটি অ{0}}ধ্বংসাত্মক পদ্ধতির তুলনা করে।
|
ডায়াগনস্টিক পদ্ধতি |
প্রাথমিক প্রযোজ্যতা |
সরঞ্জাম প্রয়োজন |
সময় বিনিয়োগ |
নির্ভুলতা স্তর |
মূল ব্যবহারিক মেট্রিক |
|
1. ভলিউমেট্রিক দক্ষতা পরীক্ষা |
ক্রমাগত এক্সট্রুশন এবং ইনজেকশন ছাঁচনির্মাণ |
স্ট্যান্ডার্ড প্রক্রিয়া যন্ত্র (আঁশ, ট্যাকোমিটার) |
1.0 ঘন্টা |
মাঝারি-উচ্চ |
নির্দিষ্ট থ্রুপুটে ড্রপ করুন ( |
|
2. স্ট্যাটিক প্রেসার ক্ষয় (5-মিনিট হোল্ড) |
ব্যাচ উত্পাদন, ইনজেকশন ছাঁচনির্মাণ |
গলানো চাপ ট্রান্সডুসার, উচ্চ-সান্দ্রতা পরিস্কার রজন |
0.5 ঘন্টা |
উচ্চ |
হোল্ড চাপে দ্রুত, সূচকীয় ড্রপ |
|
3. থার্মোডাইনামিক তাপ ভারসাম্য |
হাই-স্পিড এক্সট্রুডার, টুইন-স্ক্রু কো-রোটেটর |
PLC ডেটা লগ (HMI প্যানেল) |
ক্রমাগত (প্রকৃত-সময়) |
মাঝারি |
মিটারিং জোনে ক্রমাগত কুলিং ফ্যান সক্রিয়করণ |
|
4. উচ্চ-টেম্প এন্ডোস্কোপি |
ভেন্ট/ডিকম্প্রেশন জোন, ডাই-শেষ বিভাগ |
উচ্চ-তাপমাত্রা উচ্চারণকারী এন্ডোস্কোপ |
2.0 ঘন্টা |
চমৎকার (সরাসরি ভিজ্যুয়াল) |
ফ্লাইট ল্যান্ড এবং পৃষ্ঠের স্প্যালিং এর ভিজ্যুয়াল রাউন্ডিং |
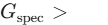 )
5. প্রতিরোধমূলক স্ক্রু এবং ব্যারেল রক্ষণাবেক্ষণ চেকলিস্ট
একটি শক্তিশালী এক্সট্রুডার রক্ষণাবেক্ষণ সময়সূচী স্থাপন করা হঠাৎ ব্যর্থতা প্রতিরোধ করে এবং উচ্চ পণ্যের গুণমান বজায় রাখে। আপনার বটম লাইনকে প্রভাবিত করার আগে পরিধান ধরার জন্য মাসিক এবং ত্রৈমাসিক ভিত্তিতে এই অপারেশনাল চেকলিস্টটি ব্যবহার করুন।
মাসিক রুটিন চেক:
লগ নির্দিষ্ট আউটপুট:রেকর্ড আউটপুট ওজন ( ) স্ক্রু গতির সাথে আপেক্ষিক (
 ) আপনার উচ্চ- ভলিউমের পণ্যের জন্য। আপনার মেশিনের বেসলাইন কর্মক্ষমতা বক্ররেখার সাথে তুলনা করুন।
হিটিং জোন প্রোফাইল পর্যালোচনা করুন:সমস্ত অঞ্চল জুড়ে হিটিং ব্যান্ডগুলির বৈদ্যুতিক আউটপুট শতাংশ নোট করুন। যে কোনো জোন তদন্ত করুন যেখানে হিটিং ব্যান্ডগুলি ধারাবাহিকভাবে থাকে কুলিং সিস্টেম সম্পূর্ণরূপে সক্রিয় থাকাকালীন শক্তি।
মাথার চাপের স্থিতিশীলতা নিরীক্ষণ করুন:মাথার চাপের ওঠানামা যাতে বেশি না হয় তা নিশ্চিত করুন স্থির-রাজ্য অপারেটিং অবস্থার অধীনে।
চৌম্বকীয় গ্রেট পরিদর্শন করুন:অতি-সূক্ষ্ম ধাতব পরিধানের ধ্বংসাবশেষের জন্য ফিড হপার চুম্বক পরীক্ষা করুন, যা ব্যারেলের মধ্যে ধাতব-অন-ধাতুর যোগাযোগ নির্দেশ করতে পারে।
ত্রৈমাসিক ডায়াগনস্টিক চেক:
স্ট্যাটিক প্রেসার ক্ষয় পরীক্ষা করুন:একটি পরিকল্পিত শাটডাউন বা উপাদান পরিবর্তনের সময়, একটি 5-মিনিটের চাপ-হোল্ড পরীক্ষা চালান৷ ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ প্রবণতা বিশ্লেষণের জন্য ক্ষয় বক্ররেখা নথিভুক্ত করুন।
নন-রিটার্ন ভালভের কার্যকারিতা পরীক্ষা করুন:ইনজেকশন ছাঁচনির্মাণ ইউনিটের জন্য, হোল্ডিং পর্বের সময় স্ক্রু হোল্ডিং অবস্থানের ড্রিফট লগ করুন।
ড্রাইভ মোটর লোড পর্যালোচনা করুন:একই পলিমার গ্রেড এবং থ্রুপুট গতির জন্য ঐতিহাসিক রেকর্ডের সাথে গড় মোটর অ্যাম্পেরেজ ড্রয়ের তুলনা করুন।
ভেন্ট পোর্টের মাধ্যমে অ্যাক্সেসযোগ্য অঞ্চলগুলি পরিদর্শন করুন:ক্ষয় বা পিটিংয়ের প্রাথমিক লক্ষণগুলির জন্য ফ্লাইট প্রোফাইলগুলি পরিদর্শন করতে ভেন্ট পোর্টের মাধ্যমে একটি উচ্চ-তাপমাত্রার এন্ডোস্কোপ ঢোকান৷
6. প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
প্রশ্ন: এক্সট্রুডার স্ক্রু পরিধানের জন্য আমার কত ঘন ঘন পরীক্ষা করা উচিত?
উত্তর: ভার্জিন, নন-ক্ষয়কারী পলিমারের প্রমিত প্রক্রিয়াকরণের জন্য, আমরা প্রতি 6 মাসে একটি অ-ধ্বংসাত্মক চাপ বা থার্মোডাইনামিক বিশ্লেষণ করার পরামর্শ দিই। আপনি যদি ঘষিয়া তুলিয়া ফেলিতে সক্ষম পদার্থ (যেমন কাচের ফাইবার, কার্বন ফাইবার, বা ক্যালসিয়াম কার্বনেটের উচ্চ লোডিং) বা ক্ষয়কারী রেজিন (যেমন PVC বা ফ্লুরোপলিমার) প্রক্রিয়া করেন, তাহলে এই পরিদর্শনগুলি ত্রৈমাসিক ভিত্তিতে বাস্তবায়ন করুন।
প্রশ্ন: দ্রুত এক্সট্রুডার স্ক্রু পরিধানের কারণ কী?
A: 1. ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান: গ্লাস ফাইবার, ফিলার, বা রঙ্গক সংযোজনগুলির উচ্চ শতাংশ. 2.ক্ষয়কারী পরিধান: অম্লীয় অবক্ষয় পণ্য, যেমন হাইড্রোক্লোরিক অ্যাসিড অতিরিক্ত গরম হওয়া PVC থেকে নির্গত হয় ব্যারেল, বা মাথার অতিরিক্ত চাপ যা স্ক্রুকে বাঁকিয়ে দেয়, যার ফলে ফ্লাইট ল্যান্ড ব্যারেলের প্রাচীরের সাথে ঘষে যায়. 4.কোল্ড স্টার্টআপস: পলিমার সম্পূর্ণ গলে যাওয়ার আগে স্ক্রু ঘূর্ণন শুরু করে, স্ক্রু ফ্লাইট এবং ব্যারেলের উভয়ের উপর চরম যান্ত্রিক লোড স্থাপন করে।
প্রশ্ন: একটি জীর্ণ স্ক্রু মেরামত করা যেতে পারে, বা এটি প্রতিস্থাপন করা আবশ্যক?
উত্তর: গুরুতর ব্যর্থতা ঘটার আগে নির্ণয় করা হলে সর্বাধিক উচ্চ-গুণমানের স্ক্রুগুলিকে পুনর্নির্মাণ করা যেতে পারে। যদি পরিধান তাড়াতাড়ি ধরা পড়ে (যেমন, ফ্লাইটের উচ্চতা হ্রাস 2 মিমি থেকে 3 মিমি এর মধ্যে), ফ্লাইটগুলিকে বিশেষ পরিধান-প্রতিরোধী অ্যালয় ওয়েল্ডিং (যেমন স্টেলাইট বা কলমোনয়) ব্যবহার করে পুনর্নির্মাণ করা যেতে পারে এবং তারপরে নির্ভুলতা-মূল স্পেসিফিকেশনে ফিরে আসে। যাইহোক, যদি স্ক্রু রুট বা বেস মেটাল গভীরভাবে ফাটল বা ক্ষয়প্রাপ্ত হয়, তবে নিরাপদ এবং দক্ষ অপারেশন নিশ্চিত করার জন্য একটি সম্পূর্ণ প্রতিস্থাপন প্রয়োজন।
প্রশ্ন: টুইন-স্ক্রু এক্সট্রুডার কি একক-স্ক্রু পরিধানের চেয়ে আলাদা আচরণ করে?
উঃ হ্যাঁ। কো-রোটেটিং টুইন-স্ক্রু এক্সট্রুডারগুলি গলানো অঞ্চলে (নিডিং ব্লক) এবং উচ্চ-চাপ নিঃসরণ অঞ্চলে উচ্চ পরিধানের অভিজ্ঞতা লাভ করে। যেহেতু টুইন- স্ক্রু সিস্টেমগুলি মডুলার স্ক্রু সেগমেন্টগুলি ব্যবহার করে, আপনি প্রায়শই সম্পূর্ণ স্ক্রু শ্যাফ্টের পরিবর্তে শুধুমাত্র জীর্ণ নীডিং ব্লক বা পৃথক স্ক্রু উপাদানগুলি প্রতিস্থাপন করতে পারেন। এই মডুলার ডিজাইন নির্দিষ্ট জীর্ণ অঞ্চল সনাক্ত করার জন্য ভেন্ট পোর্টের মাধ্যমে লক্ষ্যযুক্ত এন্ডোস্কোপিকে অত্যন্ত কার্যকর করে তোলে।
প্রশ্ন: পরিধানটি স্ক্রু বা ব্যারেলে আছে কিনা তা আমি কীভাবে জানব?
উত্তর: ব্যারেলগুলি সাধারণত বাইমেটালিক লাইনার বা নাইট্রাইডেড পৃষ্ঠ দিয়ে তৈরি করা হয় যা স্ক্রু ফ্লাইটের চেয়ে শক্ত। ফলস্বরূপ, স্ক্রু ফ্লাইটগুলি সাধারণত প্রথমে পরে যায়। যাইহোক, যদি আপনি উচ্চ চাপে ঘষিয়া তুলিয়া ফেলিতে সক্ষম গ্লাস-ভর্তি রজন চালান, উভয় উপাদানই একযোগে পরিধান করতে পারে। যদি আপনার স্থির চাপ ক্ষয় পরীক্ষা একটি গুরুতর ফুটো নির্দেশ করে কিন্তু আপনার এন্ডোস্কোপিক পরিদর্শন স্বাস্থ্যকর স্ক্রু ফ্লাইট দেখায়, ব্যারেলের ভিতরের বোর পরিধান করা যেতে পারে (ওভালাইজেশন বা স্থানীয়করণকৃত ওয়াশআউট)।
JWELL-এ, আমরা বুঝি যে পিক এক্সট্রুশন দক্ষতা বজায় রাখার জন্য যথার্থ প্রকৌশল, শক্তিশালী ধাতুবিদ্যা, এবং নির্ভরযোগ্য প্রক্রিয়া ডায়াগনস্টিকস প্রয়োজন। উচ্চ কর্মক্ষমতা সম্পন্ন প্লাস্টিক এক্সট্রুশন লাইনে বিশ্বব্যাপী নেতা হিসেবে, আমরা ডিজাইন ও তৈরি করিস্ক্রু এবং বাইমেটালিক ব্যারেলসবচেয়ে চাহিদাপূর্ণ পরিধান এবং জারা পরিবেশ সহ্য করার জন্য প্রকৌশলী.
JWELL এর ইঞ্জিনিয়ারিং দক্ষতার সাথে আপনার উৎপাদন অপ্টিমাইজ করুন